
Micro-perçage de précision et perçage par électroérosion
 Capucine
•
2 septembre 2026
Dans un atelier, tout se joue parfois à quelques centièmes de millimètre. Quand une pièce doit tenir une tolérance serrée, la moindre erreur de mesure peut coûter cher, surtout si le matériau est fragile ou conducteur. Le micro perçage représente alors une réponse très spécialisée : il s’agit d’une technique d’usinage qui vise des trous minuscules avec une précision extrême, sur une machine adaptée et avec un contrôle qualité rigoureux. Vous allez voir comment cette méthode permet de réaliser des opérations fines, utiles et fiables.
En industrie, ce besoin apparaît sur des composants de haute valeur, où la qualité finale dépend d’un positionnement impeccable. Cette approche aide à réaliser un perçage propre, à préserver la pièce et à garantir un résultat cohérent, même sur un matériau complexe. Elle s’impose dès qu’un usinage spécial doit combiner finesse, répétabilité et maîtrise de la mesure. Si vous cherchez à comprendre quand et pourquoi l’utiliser, suivez le guide.
Pourquoi cette technique de haute précision change la façon de percer
Définir la méthode et ses usages
Le micro perçage désigne une opération pensée pour ouvrir des trous de très petite dimension dans des contextes où la précision devient prioritaire. On le rencontre en usinage spécial, sur des pièces techniques, des capteurs, des injecteurs ou des composants aéronautiques. Cette précision permet de réaliser un positionnement exact, souvent inférieur au millimètre utile. L’exemple classique est celui d’une plaque de refroidissement qui doit recevoir des canaux très fins, sans affaiblir l’ensemble ni dégrader la qualité de la pièce.
- Définir un trou très fin avec une précision stable.
- Répondre à un besoin industriel de répétabilité.
- Se distinguer d’un perçage classique par sa finesse.
- Intervenir sur des contextes d’usinage exigeants.
Comprendre ce qui la distingue d’un perçage classique
La différence se voit dès la préparation : ici, chaque technique vise une précision supérieure, avec un contrôle du petit diamètre, du positionnement et de la profondeur. Un perçage standard cherche surtout à aller vite, alors que ce procédé doit réaliser une opération très propre, souvent sur un matériau délicat. Trois raisons techniques expliquent ce choix : la nécessité d’une précision extrême, la maîtrise du positionnement sur une zone réduite et la capacité à traiter un besoin spécial sans détériorer l’usinage global.
- La précision recherchée est bien plus élevée.
- L’usinage doit rester compatible avec une zone minuscule.
- Le besoin porte souvent sur une pièce complexe ou sensible.
Comment l’électroérosion permet d’obtenir un perçage extrêmement fin
Le principe de l’érosion contrôlée expliqué simplement
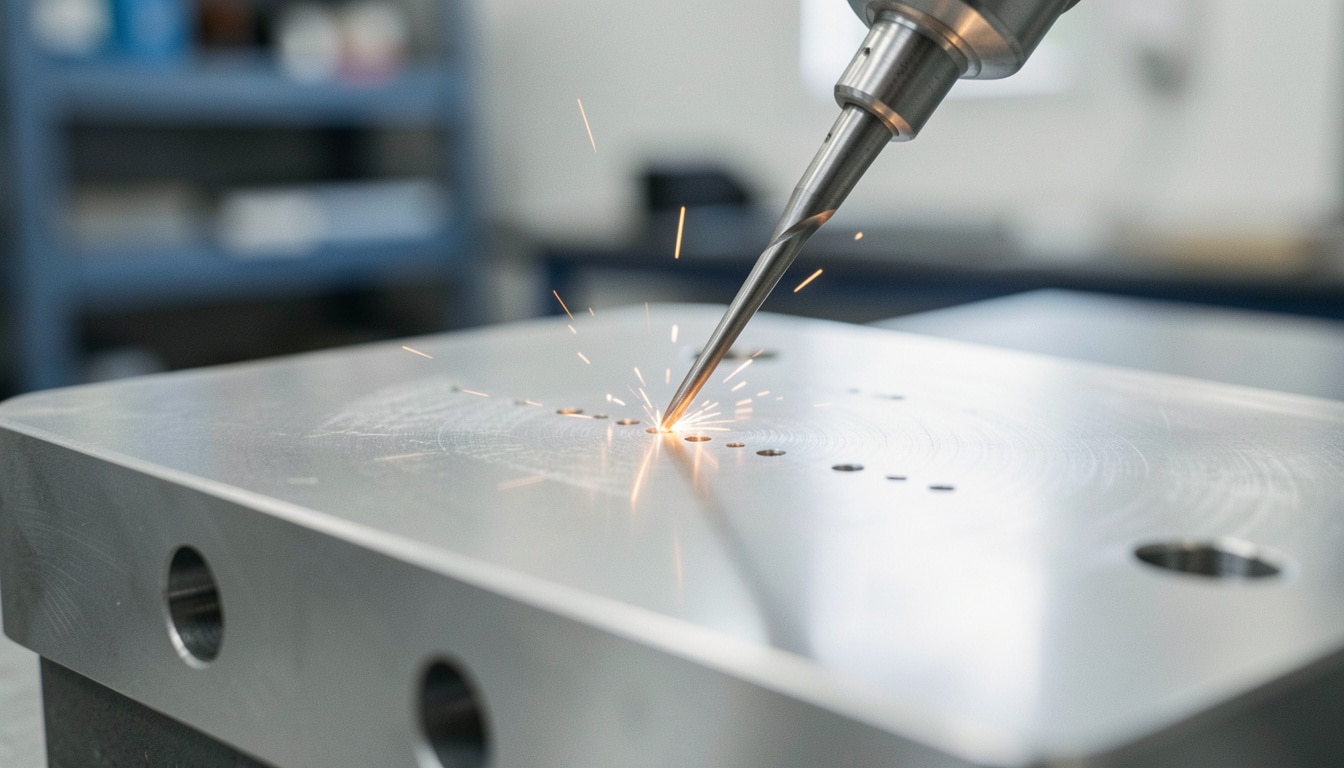
Le procédé repose sur un système qui enlève de la matière par étincelles, sans contact mécanique direct. Dans ce système, un laser peut parfois compléter la préparation, mais l’électroérosion reste la référence pour atteindre un niveau de précision très élevé sur le métal. La pointe de l’électrode approche la surface, puis l’érosion contrôlée fait son travail. Ce système permet de réaliser un trou net, même quand la matière est dure et que l’usinage mécanique deviendrait trop risqué.
- Créer une érosion contrôlée par décharges successives.
- Éviter l’effort mécanique sur le métal.
- Obtenir une précision stable sur une zone réduite.
- Adapter le système à des formes très fines.
| Perçage mécanique | Perçage par électroérosion |
|---|---|
| Contact direct, usure de l’outil | Sans contact, érosion de la matière |
| Plus sensible aux efforts sur le métal | Très adapté aux géométries fines |
| Rapide sur matière tendre | Plus précis sur matériau conducteur |
Pourquoi ce procédé est adapté aux matériaux conducteurs
Ce type de système fonctionne surtout sur le métal conducteur, car la matière doit réagir aux décharges. On l’emploie pour faire des trous dans des aciers, des alliages de nickel ou du cuivre, avec un usinage qui reste propre malgré la dureté. Trois familles sont particulièrement concernées : les aciers techniques, les alliages conducteurs et certaines pièces de haute résistance. Pour un grand nombre d’applications, ce type de laser complémentaire n’est pas suffisant seul, d’où l’intérêt d’un procédé plus précis.
- Aciers alliés utilisés en mécanique de précision.
- Alliages conducteurs pour pièces de forte contrainte.
- Cuivre et matériaux proches pour certains outillages.
Quand la vitesse devient un avantage décisif en production
Gagner du temps sans perdre en précision
Une machine moderne peut accélérer les cycles tout en gardant un niveau de précision constant. Dans une petite gamme industrielle, ce moyen de production aide à pouvoir utiliser une même configuration sur plusieurs séries, sans reprendre tout le réglage. Cela devient utile quand la prestation doit proposer un délai court et une qualité régulière. Sur 50 pièces identiques, gagner 2 minutes par perçage représente déjà 100 minutes économisées, soit plus d’une heure et demie sur une application répétitive.
- Réduire le temps de cycle sur une série courte.
- Limiter les reprises entre deux opérations.
- Améliorer la productivité sans perdre en précision.
- Faciliter la gestion d’une machine en atelier.
Les usages où la rapidité change vraiment la donne
Dans l’industrie, la vitesse compte surtout quand il faut faire beaucoup de petites opérations, sur une machine déjà dédiée à une gamme précise. On peut utiliser ce système pour des pièces à forte répétition, pour des applications de maintenance rapide ou pour des prestations urgentes. Trois cas ressortent souvent : les prototypes à valider, les petites séries à livrer vite et les composants industriels à produire en flux tendu. Dans ces situations, pouvoir utiliser une machine performante change vraiment la donne.
- Prototypes validés sous contrainte de délai.
- Petites séries répétitives à livrer rapidement.
- Applications industrielles avec cadence soutenue.
Préserver la pièce grâce à un contrôle thermique plus fin
Limiter la chaleur pour protéger les propriétés du matériau
Le contrôle thermique est crucial, car trop de chaleur peut réduire la qualité finale et provoquer une déformation de la pièce. Ici, la précision du procédé permet de limiter la chaleur, ce qui protège le matériau, qu’il s’agisse de plastique technique ou de métal. On surveille la mesure de température, l’intensité et la durée d’exposition pour réaliser un résultat stable. Cette exigence devient décisive sur des composants coûteux, comme une pièce de moteur ou un élément médical de haute valeur.
- Réduire la chaleur générée pendant l’opération.
- Limiter la déformation des zones fines.
- Préserver les propriétés du matériau.
- Maintenir une qualité constante sur la pièce.
Pourquoi la préservation de la pièce est un critère décisif
Quand la pièce vaut plusieurs centaines d’euros, parfois plus, le moindre défaut devient un vrai problème. Le contrôle de la mesure, de la précision et de l’exigence de surface permet de travailler sans abîmer l’objet traité. Trois bénéfices ressortent : moins de rebuts, moins de retouches et une meilleure tenue fonctionnelle dans le temps. C’est pour cela que les ateliers spécialisés insistent autant sur le contrôle thermique : il sécurise la réalisation et protège la valeur de production.
- Moins de rebuts sur les pièces sensibles.
- Moins de retouches après usinage.
- Meilleure durabilité de la géométrie finale.
Choisir la bonne solution selon le matériau, la tolérance et le volume
Comparer les approches selon la matière et la tolérance
Pour choisir, il faut d’abord préciser le besoin : quel type de perçage, quel usinage et quel petit diamètre faut-il obtenir ? Un perçage mécanique reste pertinent sur certaines matières tendres, alors qu’un autre type de perçage sera préférable sur un petit axe ou une disposition plus complexe. Le tableau ci-dessous aide à comparer les cas courants selon la mesure attendue et la gamme de réalisation. En pratique, il faut travailler avec une logique de précision et de mesure répétée.
| Matériau | Précision attendue | Solution conseillée |
|---|---|---|
| Aluminium | Standard | Perçage mécanique |
| Acier conducteur | Très précis | Usinage par électroérosion |
| Alliage dur | Petit et précis | Perçage spécialisé |
Les critères pratiques pour orienter son choix
Avant de proposer une réalisation, on regarde cinq critères : le matériau, la tolérance, le volume, le marquage attendu et l’axe de perçage. Il faut aussi utiliser le bon type de machine mécanique, car chaque besoin impose une disposition différente. Trois limites doivent rester en tête : la conductivité du support, la profondeur disponible et la précision exigée sur le petit diamètre. Ce cadre évite les erreurs et permet de choisir un usinage cohérent pour l’industrie.
- Matériau compatible avec la méthode choisie.
- Tolérance serrée ou non sur la mesure finale.
- Volume de production et rythme de fabrication.
- Marquage, axe et disposition des trous.
- Réalisation attendue en petite ou grande gamme.
FAQ – Questions fréquentes sur le perçage de très petite dimension
Qu’est-ce que le perçage de très petite dimension ?
Il s’agit d’une microperforation destinée à créer un trou minuscule avec une grande précision. Cette technique spéciale sert surtout en industrie, sur une pièce où la mesure doit rester stable et la réalisation reproductible.
En quoi l’électroérosion diffère-t-elle d’un perçage mécanique ?
L’électroérosion enlève la matière sans contact direct, alors que le perçage mécanique coupe avec un outil. La première solution convient mieux aux matériaux conducteurs et aux usages d’usinage très fin.
Quels matériaux peuvent être traités ?
On traite surtout les matériaux conducteurs : acier, cuivre, alliages techniques et certaines pièces métalliques complexes. La machine et le contrôle de précision doivent être adaptés au matériau choisi.
Comment garantir une bonne répétabilité ?
La répétabilité dépend du réglage de la machine, du contrôle de la profondeur, de la tolérance et de la stabilité du procédé. Un usinage bien suivi permet de réaliser la même pièce plusieurs fois.
Quelle différence entre micro perçage et microperforation ?
Le micro perçage renvoie au procédé de perçage de très petite dimension, tandis que la microperforation désigne souvent le résultat ou l’ensemble des trous obtenus. En pratique, les deux termes sont proches selon l’application industrielle.

Vous aimerez aussi
 Industrie

 Industrie
 Industrie
 Industrie